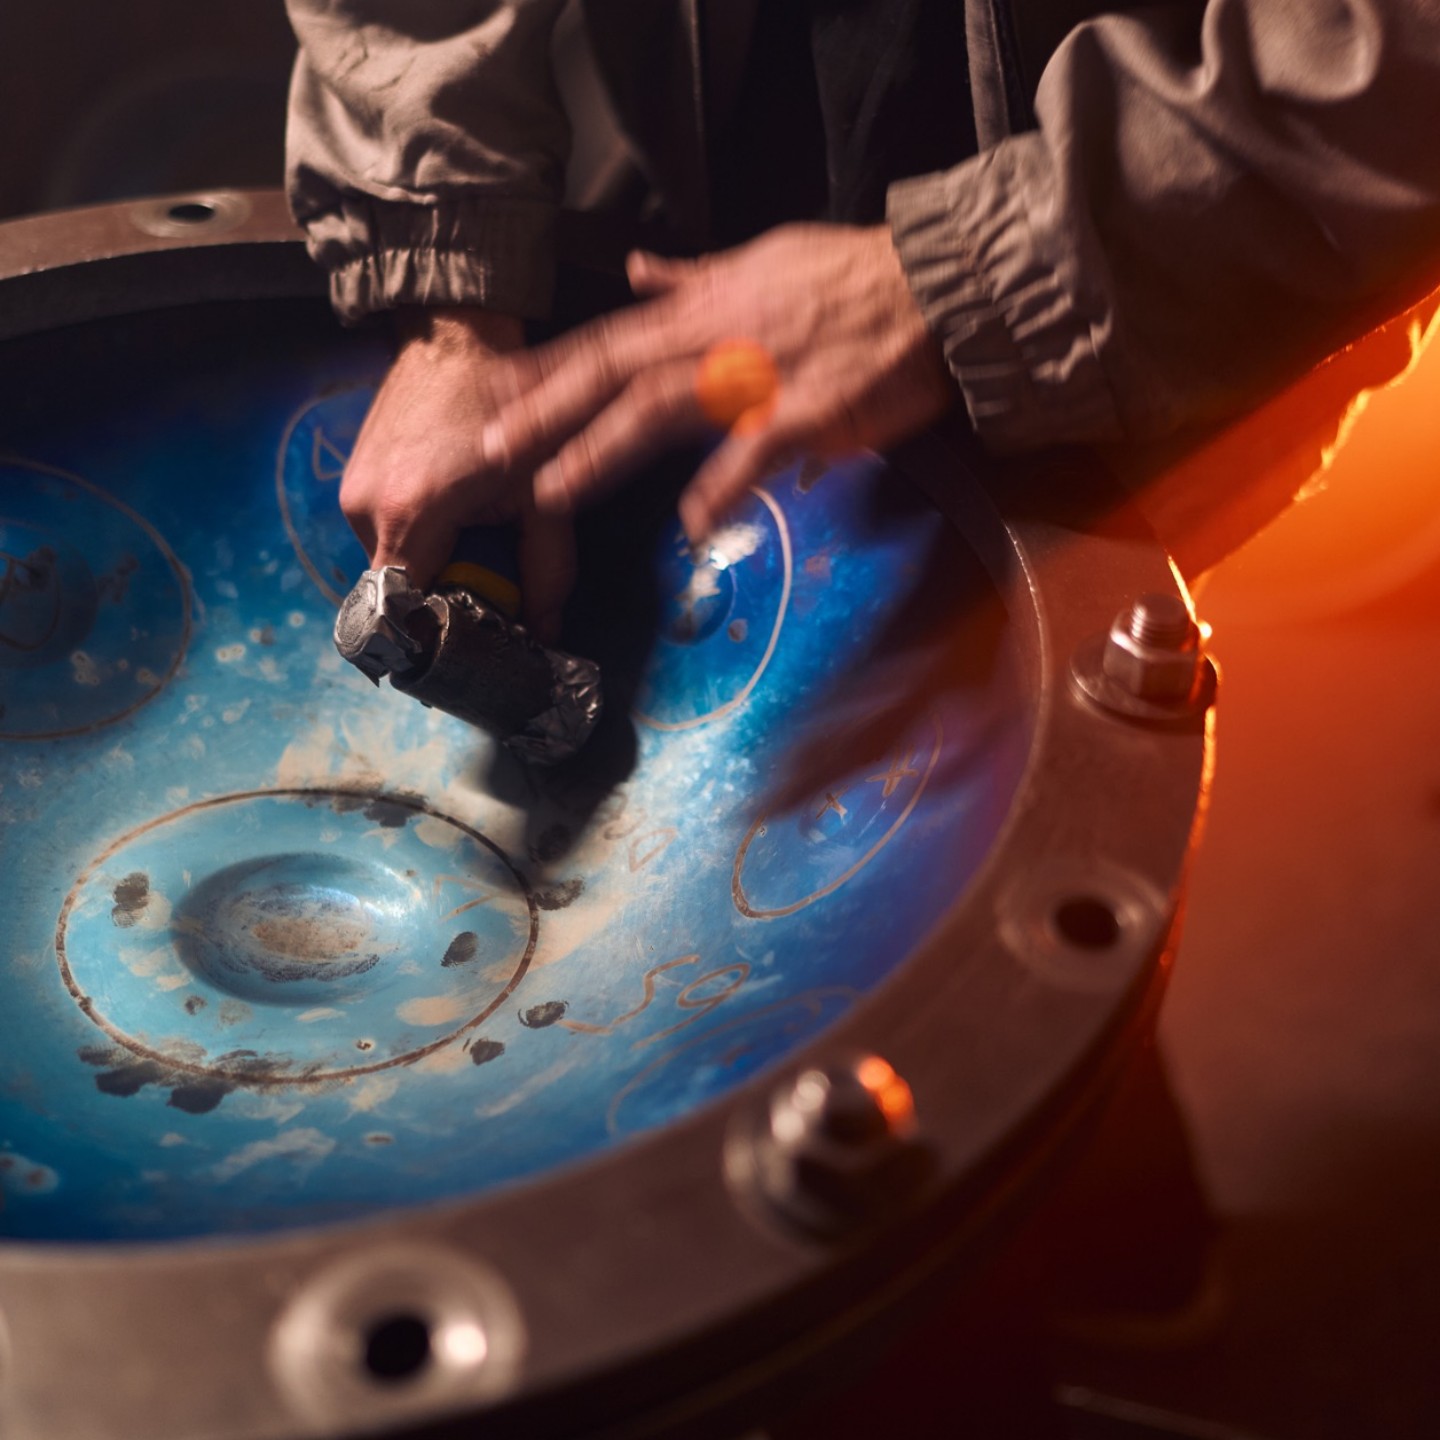
Как создать ханг?
Создание ханга, или хэндпана, — это не просто обработка металлического листа. Мастер одновременно работает с формой, внутренним напряжением стали, высотой звука и взаимодействием обертонов. Чтобы получить стабильный музыкальный инструмент, недостаточно сформировать две полусферы и обозначить нотные поля: необходимо понимать, как каждый удар молотка влияет на весь корпус.
В этой статье мы разберем основные этапы изготовления хэндпана: выбор металла, создание стенда, подбор инструмента, расчет корпуса и настройку нот. А если вы хотите увидеть инструменты нашего производства, то приглашаем вас в нашу студию в Москве — на практическое занятие и тестирование хангов «U-GENE sound vibe»
1. Какой металл подходит для изготовления ханга
Материал определяет характер звучания, продолжительность сустейна, чувствительность к ударам и устойчивость инструмента к коррозии. Для изготовления хэндпанов применяют несколько основных видов стали.
Низкоуглеродистая сталь
Пластичная низкоуглеродистая сталь хорошо поддается глубокой вытяжке, ручной формовке и последующей настройке. Для заготовок обычно выбирают лист, пригодный для холодной штамповки и глубокой вытяжки.
После формирования такая сталь может проходить азотирование — термохимическую обработку, при которой поверхность насыщается азотом. Это увеличивает твердость поверхностного слоя, помогает защитить металл от коррозии и влияет на тембр и длительность звучания.
Важно, чтобы лист был:
- однородным по толщине;
- без глубокой ржавчины, окалины и расслоений;
- без выраженных внутренних напряжений;
- пригодным для вытяжки;
- одной марки и партии, если вы хотите получать повторяемый результат.
Нержавеющая сталь
Нержавеющая сталь обычно дает более продолжительный сустейн и яркое, объемное звучание. Она устойчива к влаге, но требует другой техники формовки, термообработки и настройки.
Некоторые мастера используют ферритную нержавеющую сталь, например AISI 430. Однако марка стали сама по себе не гарантирует хороший результат: важны конкретная партия, структура листа, способ формовки и выбранный режим нагрева.
Толщина заготовки
Рабочий диапазон толщины листа для хэндпанов составляет приблизительно 0,9–1,2 мм. Более тонкий металл легче формуется, но может оказаться менее стабильным. Более толстый требует значительных усилий и мощного оборудования.
В качестве исходной заготовки можно использовать лист размером:
23 × 23 дюйма × 0,044 дюйма, или приблизительно
58,42 × 58,42 см × 1,12 мм.
Это размер квадратного листа. Из него вырезают круг, диаметр которого зависит от технологии формирования и запланированного диаметра готовой оболочки. Необходимо заранее предусмотреть припуск на вытяжку, кромку и последующую обрезку.
Заготовку можно заказать на металлообрабатывающем предприятии по чертежу. В заявке желательно указать:
- марку стали;
- толщину листа и допустимое отклонение;
- диаметр или размеры заготовки;
- требования к состоянию поверхности;
- способ резки;
- необходимость удаления заусенцев;
- количество деталей.
Лучше заказать несколько одинаковых заготовок из одной партии: это позволит провести пробную формовку и сравнить результаты.
2. Как сделать стенд-подиум для формовки
Для ручного выбивания оболочки необходима устойчивая опора. Ее задача — надежно удерживать заготовку, выдерживать длительную ударную нагрузку и предоставлять мастеру свободный доступ к разным участкам будущей полусферы.
Простейший формовочный стенд состоит из следующих элементов:
- тяжелого устойчивого основания;
- рабочей рамы;
- стального кольца или формовочной матрицы;
- системы фиксации заготовки;
- сменных опор для разных этапов формирования;
- резиновых опор или анкеров, уменьшающих перемещение конструкции.
Рабочая поверхность должна находиться на высоте, при которой мастер может наносить удары без постоянного напряжения спины и плеч. Высоту лучше подбирать индивидуально: ориентиром служит положение заготовки немного ниже уровня локтей стоящего мастера.
Заказ стенда на заводе
Стенд можно изготовить самостоятельно, но надежнее заказать его на предприятии, работающем с металлоконструкциями. Для этого потребуется эскиз с основными размерами, толщиной металла и расположением креплений.
При подготовке задания необходимо указать:
- внешний и внутренний диаметры опорного кольца;
- толщину кольца;
- высоту рабочей поверхности;
- габариты основания;
- расположение усилителей;
- способ крепления к полу;
- необходимость сменных колец или вставок;
- расчетную ударную нагрузку.
При обращении на завод можно передать заявку в отдел, который занимается индивидуальными заказами. Перед изготовлением желательно обсудить чертеж с технологом или конструктором: слишком легкий стенд будет вибрировать и перемещаться, а недостаточно жесткое кольцо может деформироваться.
Другой вариант — гидроформовочная установка. Она позволяет формировать чашу давлением жидкости и получать более равномерную оболочку, но требует прочной камеры, насоса, манометра и надежной системы фиксации. Работа с высоким давлением должна выполняться только на рассчитанном и испытанном оборудовании.
3. Какие инструменты понадобятся
Для полного цикла изготовления требуется несколько групп оборудования.
Инструменты для разметки
Рулетка, линейка, угольник и циркуль нужны для определения центра, нанесения окружностей и размещения тональных полей.
Гибкая линейка или портновская лента помогает измерять расстояния непосредственно по изогнутой поверхности.
Маркеры и чертилки используются для переноса шаблонов. На чистовой поверхности следует применять разметку, которая легко удаляется и не повреждает защитный слой.
Бумажные, пластиковые или металлические шаблоны позволяют повторять форму и расположение нотных полей.
Инструменты для формовки
Молотки разной массы и формы используются для вытяжки чаши, формирования димплов, создания границ нот и работы с межнотным пространством.
Для грубой формовки применяют более тяжелые молотки. Для тонкой настройки необходимы легкие молотки с разными профилями бойка: плоскими, округлыми и вытянутыми. Поверхность бойка должна быть гладкой и отполированной, иначе на металле останутся глубокие следы.
Пневматический молоток ускоряет формирование оболочки и границ нотных полей. Его применение требует хорошего контроля мощности: слишком сильные удары могут растянуть металл или создать трудноустранимые внутренние напряжения.
Наковальни, металлические оправки и подкладные инструменты позволяют работать с внутренней и наружной стороной оболочки.
Гидравлический пресс может применяться для создания димплов, предварительного обозначения полей и выполнения отдельных формовочных операций.
Инструменты для подготовки кромки
Углошлифовальная машина подходит для черновой обрезки и обработки фланца. Использовать ее необходимо осторожно, чтобы не перегревать металл.
Напильники, абразивные круги и шлифовальные материалы помогают выровнять кромку и подготовить поверхности к соединению.
Штангенциркуль, глубиномер и лекала нужны для контроля диаметра, глубины чаши, ширины фланца и симметрии корпуса.
Оборудование для настройки
Хроматический тюнер показывает основную высоту тона, но для серьезной работы этого недостаточно.
Спектроанализатор позволяет увидеть несколько резонансных пиков одного поля — основной тон и обертоны. Можно использовать компьютер или смартфон с качественным микрофоном, однако для стабильных измерений предпочтителен отдельный микрофон и тихое помещение.
Генератор частот и программное обеспечение для анализа спектра помогают сравнивать расчетную и фактическую частоты.
Заглушающий материал применяется для временного демпфирования соседних полей. Это облегчает анализ конкретной ноты, хотя окончательная проверка всегда должна проводиться без заглушения всего инструмента.
Оборудование для термообработки
Для контролируемого нагрева необходима печь с точной регулировкой температуры. Открытая горелка может использоваться в отдельных мастерских операциях, но она не обеспечивает равномерного прогрева всей оболочки.
Азотирование — промышленный процесс, который рекомендуется поручать специализированному предприятию. Режим обработки подбирают под конкретную марку стали, толщину и желаемые свойства материала.
Средства защиты
При изготовлении обязательны защитные очки, наушники или беруши, перчатки для соответствующего вида работ, защитная обувь и респиратор при шлифовании. Для работы с прессами и оборудованием высокого давления необходимы защитные экраны. Свободные перчатки нельзя использовать рядом с вращающимся оборудованием.
4. Пропорции и размеры корпуса
Единого универсального чертежа хэндпана не существует. Геометрия зависит от материала, строя, количества нот и технологии производства. Тем не менее можно обозначить типичные ориентиры.
Диаметр готового корпуса чаще всего находится в диапазоне 50–56 см. Один из распространенных вариантов — около 53 см. Глубина каждой оболочки может составлять приблизительно 10–14 см, а общая высота собранного инструмента — около 20–28 см.
Кромка должна оставаться достаточно широкой, чтобы верхнюю и нижнюю оболочки можно было надежно соединить. При проектировании нужно учитывать, что часть материала уйдет на выравнивание и окончательную обрезку фланца.
Основные элементы верхней оболочки:
- центральный басовый тон — динг;
- кольцо тональных полей;
- димпл в центре каждого поля;
- граница или область изоляции ноты;
- межнотное пространство;
- фланец по периметру.
На нижней оболочке располагается резонаторное отверстие — гу. Его диаметр и форма влияют на общий воздушный резонанс корпуса. Иногда вокруг гу формируют дополнительную настраиваемую область.
Почему важна равномерность чаши
Неровная глубина или асимметрия корпуса приводят к неравномерному распределению напряжения. В результате одни поля могут легко настраиваться, а другие будут терять высоту, конфликтовать с соседними нотами или реагировать на изменение температуры.
Глубокая вытяжка на прессе позволяет получать оболочки с относительно равномерной геометрией и толщиной. При ручном формировании результат в большей степени зависит от последовательности ударов и регулярного контроля формы.
5. Размеры и трафареты нотных полей
Готового универсального набора трафаретов для всех инструментов не существует. Размер нотного поля зависит от нескольких факторов:
- требуемой частоты;
- толщины и марки стали;
- кривизны оболочки;
- формы димпла;
- пропорций самого поля;
- ширины и жесткости его границы;
- расположения относительно центра и края;
- соседних частот;
- термической истории металла.
Низкие ноты обычно требуют большей площади, высокие — меньшей. Однако простое уменьшение или увеличение шаблона не гарантирует попадания в нужную частоту. На результат одновременно влияют размер, профиль, растяжение металла и остаточное напряжение.
Перед изготовлением комплекта постоянных металлических шаблонов лучше сделать экспериментальную оболочку. На ней можно определить рабочие размеры полей для выбранной стали и конкретной шкалы. После этого контуры переносят на пластик, фанеру или тонкий металл и используют как собственную систему шаблонов.
При размещении полей важно оставить между ними достаточно жесткие участки. Если ноты находятся слишком близко, их колебания могут сильно взаимодействовать: удар по одному полю будет возбуждать соседнее, а настройка одной ноты начнет заметно изменять другую.
6. Теория настройки ханга
Тональное поле хэндпана — это не просто участок металла, звучащий на одной частоте. Правильно сформированное поле обычно содержит несколько согласованных колебательных мод.
Чаще всего настраивают три основные составляющие:
- основной тон;
- октаву основного тона;
- квинту выше октавы, которую также называют составной квинтой.
Например, для поля с основным тоном A4 целевыми составляющими будут:
- A4 — основной тон;
- A5 — октава;
- E6 — составная квинта.
Такой принцип описывает и Rivera Steel Tuning: каждое поле обычно формирует три тона, а настройка восьми полей означает работу примерно с 24 взаимодействующими частотами.
Что определяет высоту звука
На частоту влияют площадь и пропорции поля, его кривизна, глубина димпла, жесткость границы и распределение напряжения. Поэтому настройка — это управляемое изменение геометрии и напряжения металла.
Один удар молотка может:
- изменить основную частоту;
- сдвинуть один из обертонов;
- повлиять на соседнее поле;
- изменить сустейн;
- усилить или ослабить призвук;
- нарушить стабильность уже настроенной ноты.
Именно поэтому не существует универсальной схемы вида «ударить в определенную точку — повысить ноту на столько-то герц». Реакция зависит от направления удара, профиля бойка, стороны оболочки, текущей формы поля и состояния материала.
7. Последовательность изготовления и настройки
Сначала из листа вырезают две заготовки с припуском. Затем формируют верхнюю и нижнюю чаши выбранным способом: вручную, глубокой вытяжкой, гидроформовкой или ротационной вытяжкой.
После этого проверяют геометрию оболочек, глубину, профиль и плоскость фланцев. На верхнюю чашу переносят схему строя, отмечают центры и ориентацию тональных полей.
Следующий этап — формирование димплов и границ. Уже в этот момент закладываются будущие акустические свойства нот. Как отмечают профессиональные мастера, формовку и настройку нельзя полностью разделить: изменение формы одновременно изменяет звучание.
После грубой подготовки проводится первичная настройка полей. Мастер возбуждает ноту, наблюдает ее спектр и постепенно корректирует геометрию. Работать следует от небольших изменений к большим, постоянно проверяя не только отдельную ноту, но и весь инструмент.
Затем может выполняться контролируемая термообработка. Она изменяет напряжение и структуру материала, поэтому после охлаждения настройку приходится повторять.
Две оболочки соединяют после предварительной стабилизации. Для этого применяют клеевое соединение или другую предусмотренную технологию. После сборки меняется воздушный резонанс корпуса и взаимодействие полей, поэтому инструмент снова настраивают.
Финальный этап включает несколько циклов проверки, стабилизации и тонкой настройки. Готовый хэндпан оценивают не только по показаниям тюнера, но и по тембру, отклику, балансу громкости, сустейну и отсутствию нежелательных призвуков.
Можно ли сделать ханг самостоятельно
Сформировать металлический корпус можно за сравнительно короткое время. Гораздо сложнее превратить его в стабильный музыкальный инструмент. Обычно первые оболочки становятся учебными: на них мастер узнает, как конкретная сталь реагирует на удары, нагрев и изменение геометрии.
Лучший путь — сочетать теорию с практикой под руководством мастера. Это помогает избежать типичных ошибок: чрезмерного растяжения металла, неправильного расположения полей, пересечения колебательных мод и необратимой деформации оболочки.
Наша команда много лет занимается производством хэндпанов, постоянно совершенствуя свои навыки, экспериментируя и внедряя новые решения для достижения наилучшего звучания и визуального разнообразия инструментов!
⠀Кропотливый ручной труд, отличное качество исполнения, длительная гарантия, уникальность звучания и вариативность настроек – всё это хэндпаны бренда U-Gene Sound Vibe! 🛸
Заглядывайте за кулисы производственных процессов нашей команды, заходите в каталог на нашем сайте, уточняйте наличие и записывайтесь на тест инструментов в наших студиях:
Москва – Handpan Shop https://handpanshop.pro
Питер – Handpan Studio SPb https://handpanstudiospb.ru
Приглашаем на занятие и тест хангов в Москве
Хотите увидеть какие инструменты изготавливает наша мастерская? Приходите в нашу московскую студию на пробное занятие.
На встрече вы сможете увидеть все многообразие инструментов, которые наша мастерская создает с 2019 года.
Для участия не требуется опыт игры или музыкальное образование. Мы объясняем понятным языком и показываем, почему каждый хэндпан обладает собственным характером.
Запишитесь на занятие и тестирование инструментов в Москве через форму на сайте, по телефону или в сообщениях магазина. Приходите послушать ханги нашего производства, сравнить доступные строи и выбрать инструмент, который откликается именно вам.